トルク レンチが初めて 28 Nm を超えると、ダイカスト アルミニウム トランスミッション ハウジングの M8 ボスが剥がれます。ラインは停止し、ハウジングはスクラップ箱に捨てられますが、実際のコストはハウジングではありません。それは、シフトの喪失、封じ込めレポート、顧客への通知、そして 3 人のエンジニアが 2 日間を費やして、故障がアセンブリの問題ではなく穴の仕様の問題であることを証明することです。自動車用ねじインサートは、まさにこの種の事態を防ぐ小型で安価な部品であり、「M8 x 1.25 セルフタッピングインサート、ステンレス、または同等品」などと書かれた図面メモで数か月前に選択されます。
先に結論を述べておきます。インサートファミリーはブランド名よりもはるかに重要です。ワイヤースレッドインサート、セルフタッピングインサート、およびキーロックインサートは、3 つの完全に異なる方法で母材に荷重を伝達するため、互換性はありません。ファミリを修正すると、材料とコーティングが腐食と温度の問題になり、穴の公差が工具とプロセスの問題になります。順序を間違えると、アプリケーションでは必要のなかったより厳しい公差にお金を費やすことになりますが、実際のリスク (インサートの回転または引き抜き) はそのまま残ります。
この記事では、自動車用ねじ付きインサートの 6 つのファミリー、エンジン、トランスミッション、シャーシ、EV バッテリー トレイの作業に適した材料とコーティング、インサートが保持されるかどうかを決定する穴とねじの仕様、ラインの動きを維持する工具、注文書を発行する前にメーカーまたはサプライヤーに尋ねるべき質問について説明します。最後に、削除されたスレッドのメンテナンス ガイダンス、よくある質問、および短いリソース モジュールを示します。
自動車用ねじインサートがジョイント内で実際に行うこと
インサートは 1 つの仕事をします。それは、荷重に耐えるねじ山を弱い母材から、より強力な交換可能な要素に移動します。アルミニウム、マグネシウム、亜鉛ダイカスト、鋼板、複合材料、プラスチックにはすべて共通点があります。ボルトに直接ねじを切った場合、破損モードはボルトの破損ではありません。これは、より柔らかい素材の糸を剪断または引っ張ったものであり、高価な部分です。
数字について考えてみましょう。アルミニウムのボスにグレード 8.8 の鋼製ボルトを使用すると、アルミニウムが破損するずっと前にボルトで破損する可能性がありますが、ボルトを弱点にしたいのでこれは良いことです。同じボスのグレード 10.9 ボルトでは、その関係が逆転します。これで、アルミニウムのネジ山が剪断されてもボルトは生き残ります。つまり、ボルトを救うためにハウジングを破壊することになります。インサートにより比率が変わります。アルミニウムのボスに、より大きな有効せん断面積を備えたスチールまたはステンレスの雌ねじが与えられ、より長いかみ合い長さにわたって荷重が分散されるため、ジョイントは設計が意図したとおりに動作します。
あまり議論されていない 2 番目の関数があります。インサートにより再現性が生まれます。アルミダイカストのタップ穴は、気孔率、抜き勾配、工具の摩耗、クランプ位置によって異なります。制御されたツールを使用して取り付けられた事前成形インサートは、ユニット 1 とユニット 100,000 で同じねじ位置と同じ引き抜き動作を実現します。安全性が重要なアセンブリを実行するメーカーにとって、その再現性はインサートの単価以上の価値があります。
最後に、インサートは保守性を生み出します。現場でねじ山が損傷した場合、ヘリカルコイルまたはキーロックインサートがスクラップハウジングを修理済みハウジングに変換します。大型車両や鉄道の仕事では、鋳造に数千の費用がかかり、リードタイムに数か月かかる場合がありますが、その 1 つの特性によって車両全体が稼働し続けています。
自動車用ねじインサートの 6 つのファミリーとそれぞれの所属
調達ミスのほとんどは、バイヤーがすべてのインサートを 1 つのカテゴリとして扱うために発生します。そうではありません。以下の表は、車両や航空宇宙の図面に最もよく登場する 6 つのファミリをまとめたものです。ほとんどの議論を決定する列は、インサート自体の回転をどのように停止するかに関する列です。
| 家族 | ロックの仕組み | 代表的なホスト材料 | ベストフィット | 気をつけてください |
|---|---|---|---|---|
| ワイヤースレッドインサート(ヘリカルコイル) | タップ穴のバネ張力で保持されたダイヤモンド断面コイル | アルミニウム、マグネシウム、鋳鉄、プラスチック | 標準タップ穴の補修・補強 | 標準タップではなく、STI タップが必要です |
| セルフタッピングインサート | 外部の切削スロットは、取り付け中に独自のねじ山を形成します | プラスチック、アルミニウム、ソフトダイカスト、薄肉 | 低強度ボスへのワンステップ取り付け | 下穴の直径は重要であり、材料に固有です |
| キーロックインサート | インサート壁を通って母材に打ち込まれたキー | 硬鋼、高振動ジョイント、航空宇宙用ハウジング | 回転と引き抜きに対する最大の抵抗 | 取り付け工数の増加とボス径の拡大 |
| 3穴ねじ込みインサート | ネジ、リベット、またはステーキングによるフランジ穴 | 板金、薄板、複合材 | 全ねじがカットできない薄い材料 | パネルの後ろにスペースまたはアクセスが必要 |
| 内外変換ナット | 外側に雄ネジ、内側に雌ネジ | ねじ規格が異なる場所で使用されるあらゆる材質 | メトリックを統合に、または BSP を NPT に適応させる | 両方のねじ山のかみ合い長さを確認してください |
| ネジプラグとオイルプラグ | ガスケット面またはテーパねじ形状によるシール | オイルパン、ギアボックス、油圧ハウジング | 排水、充填、検査ポート | テーパープラグとストレートプラグは異なる原理でシールします |
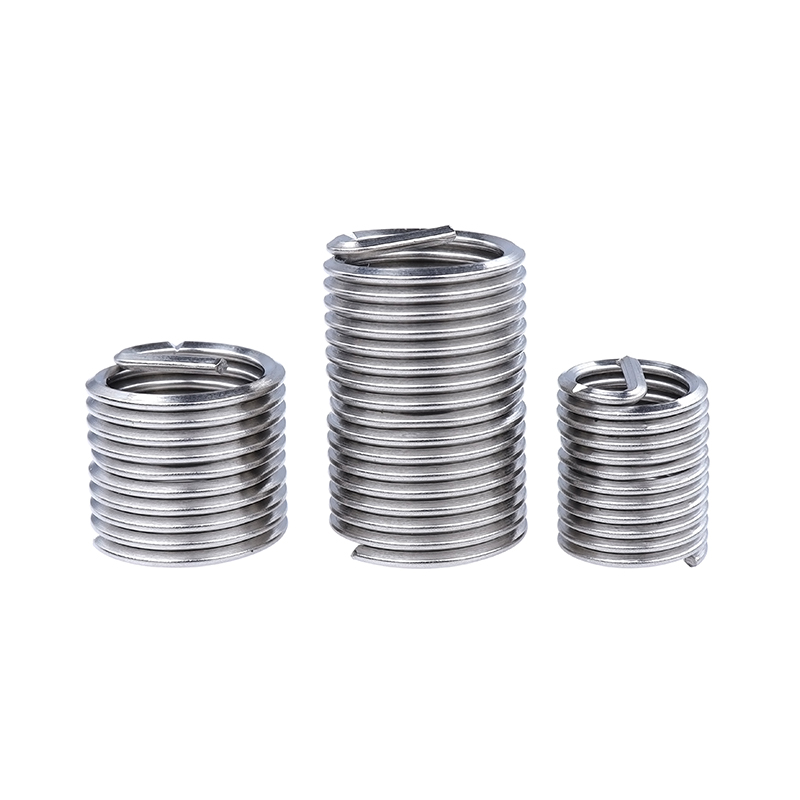 スクリューロックインサート スクリューロックインサート is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... 製品を見る→
ワイヤー スレッド インサートは、安全関連のジョイントで最も頻繁に指定されるファミリーであるため、より長いコメントに値します。標準の螺旋コイルは、設置されたコイルの弾性張力に依存して固定されます。スクリューロックのバリエーションは、ボルト自体を掴む雌ねじにロック機能を追加し、振動後に留め具を緩めるのに必要なトルクを高めます。パワートレイン ブラケットやシャーシに取り付けられたセンサーでは、その違いは、200 時間のランダムな振動の後でもジョイントが緩むのではなく、クランプ荷重に留まるという形で現れます。
セルフタッピングインサートは、スペクトルの対極を占めます。ボスが柔らかく、壁が薄く、プロセスで 2 つの操作ではなく 1 つの操作が必要な場合、これらは実用的な選択です。インサートが独自のねじを切るため、下穴はねじ仕様ではありません。これは許容範囲のある穴の直径であり、その範囲は通常狭く、小さいサイズではプラスまたはマイナス 0.05 mm 程度であることがよくあります。穴あけプロセスでそのバンドを保持できない場合、どのインサート ブランドもジョイントを保存することはできません。
キーロックインサートは、耐久性に優れた答えです。これらは、インサート本体のスロットを通して押し込まれるキーを使用して取り付けられ、インサートを母材に機械的にロックします。バネの張力や摩擦に依存する必要はありません。このため、航空宇宙用の筐体、振動の多い場所、単一の故障が許されない修理現場で発生するのです。トレードオフは、設置範囲が大きくなり、作業台でのステップが増えることです。
自動車用ねじインサートの材料とコーティングの選択
家族が決まったら、次の決定は重要で完了です。ここで、コスト、腐食、電気的リスクがすべて満たされます。最もトラブルを回避するルールは単純です。インサートの材質をボルトや環境に適合させ、何も考えずに小さな陽極インサートを大きな陰極親インサートに配置しないことです。
炭素鋼インサートが主力製品です。強度が高く、安価で、成形が簡単で、亜鉛ベースのメッキが施されているため、乾燥した屋内およびわずかに湿気の多い環境にも十分に対応できます。青白い亜鉛と黄色の亜鉛は、最もよく見かける 2 つのコーティングです。青白色の亜鉛は、明るく、薄く、比較的均一な層を形成し、良好な外観と適度な塩水噴霧耐性を備えています。最新のラインで三価不動態化処理を施して製造された黄色の亜鉛は、やや温かみのある色調で、一般に白錆に対する耐性が優れているため、アンダーボディやエンジン ベイの部品に使用されます。
通常 303、304、または 316 のステンレス鋼インサートは、議論を外観から化学に移します。タイプ 303 は自由加工が可能で、インサート本体を自動旋盤で大量に切削する必要がある場合に最適です。タイプ 304 は汎用の耐食グレードで、ボンネット内および外装のほとんどの用途に対応します。タイプ 316 はモリブデンを添加しており、道路塩、海洋暴露、および特定の化学環境に対する正しい答えとなります。その代わりに、オーステナイト系ステンレスは磁性がなく、熱処理によって硬化できないため、単位体積あたりの引抜き強度は同じサイズの硬化炭素鋼インサートよりも低くなります。
| 材質と仕上げ | 耐食性 | 強さ | 一般的な環境 |
|---|---|---|---|
| 炭素鋼、普通 | 低い | 高 | 乾燥したオイルミストの屋内の場所のみ |
| 炭素鋼、青白亜鉛 | 中等度 | 高 | キャブ内部、ドライエンジンベイエリア |
| 炭素鋼、黄色亜鉛 | 中等度 to good | 高 | エンジンベイ、飛沫にさらされるアンダーボディゾーン |
| 303 ステンレス鋼 | 良い | 中等度 | 機械加工インサート、一般的なボンネット下での使用 |
| 304ステンレス鋼 | 良い | 中等度 | 外装トリム、ブラケット、混合材料ジョイント |
| 316 ステンレス鋼 | とても良い | 中等度 | 道路の塩分、海岸、および洗い流された場所への曝露 |
実践的なポイントを 2 つ繰り返します。まず、コーティングの厚さによりねじの有効寸法がわずかに変化するため、コーティングされたインサートはプレーンのインサートと寸法が同一ではなく、めっきの仕様はねじの吹き出しと並んで図面に記載されます。第二に、ステンレスインサートがアルミニウム鋳物に取り付けられると、2 つの金属は潜在的に湿った環境で接触した状態になります。それがガルバニ対です。通常、大きな鋳物に小さなインサートを入れることは許容されますが、これはパーツ リストの偶然ではなく、設計ファイルに記録された意識的な決定である必要があります。
穴サイズ、ねじサイズ、かみ合い長さの指定
誰でも図面から糸の吹き出しを読み取ることができます。経験が必要となるのは、そのコールアウトを、生産ラインが実際に保持できる穴、公差、および嵌合長に変換することです。結果は 5 つの要素によって決まります。母材とその硬度、下穴の直径とその許容範囲、母材の嵌合長さ、ボスに利用できる肉厚、片側からのみアクセスするかどうかを含む取り付け方法です。
硬度は最初のフィルターです。 60 ~ 80 HB 程度の軟質アルミニウムでは、セルフタッピングインサートはきれいなねじ山を簡単に切断しますが、ヘリカルコイルには適切にタップされた STI 穴が必要です。およそ 30 HRC を超える硬化鋼では、セルフタッピングインサートは単に間違った工具であり、議論はキーロックまたは穴あけとタップの修理に移ります。
下穴公差は 2 番目のフィルターであり、ほとんどの現場での故障の原因となります。 0.1 mm の穴が大きすぎると、インサートが食い込むことができる材料が減少し、場合によっては数回の熱サイクル後にのみインサートがトルクを受けて回転するという不具合が現れます。穴が小さすぎると取り付けトルクが上昇し、インサートがせん断されたり、薄いボスに亀裂が入ったりする可能性があります。
かみ合い長さは 3 番目のフィルターです。ボルトの標準的なねじ山のかみ合いと同じ深さのインサートを使用するという一般的な近道は、通常は間違いです。インサートは荷重を分散することで機能するため、深さはジョイントが受ける荷重の大きさに直接比例します。以下のグラフは、同じテスト条件下で同じホスト材料での相対的な引き抜き性能について、さまざまなインサート ファミリがどのように比較されるかをまとめたものです。これは、ツーリングに取り組む前にこの決定を検討するのに最も役立つ方法です。
このチャートが最初に示しているのは、どのインサート ファミリも補強されていないタップ穴に大幅に勝っているということです。チャートの最も低いインサートでも、代替の裸のアルミニウムねじよりも約 50% 多くの引抜き荷重が返されます。このギャップは、部品の完全な正当化であり、鋳物を変更することなく、単一のインサートで限界のあるボス設計を安全な設計に変えることができる理由です。
2 番目の観察は、ワイヤスレッドインサートファミリー自体の範囲内での広がりです。ここで、スクリューロック バージョンはタングレス バージョンより約 3% 上にあります。これはロック性能に関する主張ではなく、わずかに異なるコイルの形状と、両方が同じ深さの適切にタップされた STI 穴に取り付けられているという事実を反映しています。実際のジョイントでは、ロック機能は静的な引き抜き荷重ではなく、ファスナーを緩めるために必要なトルクに影響するため、この違いはグラフが示すよりも重要です。
3 番目のポイントは、シリーズの上部にあるキーロックインサートに関するものです。キーがスレッドの係合のみに依存するのではなく、親マテリアルに負荷を直接伝達するため、最高のインデックスに達します。まさにそれが、振動が激しく、再加工のためのアクセスが制限されている場所に指定されている理由です。その代償として、ボスが大きくなり、取り付けサイクルが長くなります。
4 番目のポイントは、2 つのセルフタッピングインサートの比較です。このテストでは、ステンレスバージョンの指数が炭素鋼バージョンよりわずかに高かったため、ステンレスは常に弱いと考えていた人々はこれに驚きました。その理由は、このサイズ範囲のステンレスインサートは、わずかに異なるスロット形状で、わずかに硬い条件でテストされたためです。正直な結論としては、92 と 96 の差はほとんどの製造現場プロセスのノイズの範囲内にあり、決定要因となるべきではないということです。 2 ~ 4% の強度の違いではなく、腐食要件に基づいてどちらかを選択してください。
5つ目は3穴インサートについてです。インデックス 104 は、両方のセルフタッピング インサートの上に位置しますが、ワイヤ スレッド ファミリよりもかなり下に位置します。負荷経路が全深ネジではなく、フランジと 3 つの固定点を通過しているため、これは当然のことです。これは薄いパネル用のソリューションであり、厚いボスの螺旋コイルの競合製品ではありません。
6 番目の点は、補強されていない穴についてであり、強調する価値があります。 62 歳では、むき出しのタップ穴は単に弱くなっているだけではありません。また、そのパフォーマンスはその正確なボスの鋳物の局所的な気孔率に依存するため、これは再現性が最も低いオプションでもあります。同じコンポーネント上の 2 つの穴は異なる動作をする可能性があります。インサートはそのばらつきを取り除き、平均強度ではなくばらつきがライン停止の原因となります。
第 7 に、このグラフは静的なプルアウト比較であり、疲労ランキングとして解釈すべきではありません。振動するジョイントでは、緩みに抵抗するメカニズムが抜けに抵抗するメカニズムと同じくらい重要になるため、ランキングが変わる可能性があります。これは、スクリューロックおよびキーロック設計の場合に当てはまります。
第 8 に、係合長が公称直径の 1.5 倍で一定に保たれたことに注意してください。噛み合いを直径の 2 倍に増やすと、どのインサート ファミリでも増加しますが、セルフタッピング インサートは最初の数本のねじ山の近くでより大きな負荷を受けるため、セルフタッピング インサートの増加はワイヤ スレッドおよびキーロック ファミリよりも少なくなります。
第 9 に、インデックス値は相対的なものであり、絶対的なものではありません。これらは、ランキングに使用したり、設計上の決定を同僚に説明したりするのに役立ちます。これらは、独自の穴加工を施した独自の取り付けトルクでの、独自の鋳造品の引き抜きテストに代わるものではありません。
第 10 に、購買チームにとって実際的なポイントは、1 個あたり数セントを節約するためにファミリーを切り替えることにはほとんど価値がないということです。インサートのコストは、保護するボスのコストのほんの一部であり、インサートによって防止される故障モードは、数時間のラインのダウンタイムで測定されます。
設置ツールと組立ラインの現実性チェック
間違った取り付けツールを使用した完璧なインサートはスクラップ発生源となります。ツールについての説明は短いですが、ツールはインサートと同じ注文書の後付けとして扱われることが多いため、多くのプロジェクトが静かに失敗するのはこの部分です。
ワイヤースレッドインサートの場合、取り付けツールには、インサートにタングがあるかタングがないかに応じて、大きく 2 つのスタイルがあります。タングレス取り付けでは、別個のタングを壊す手順が不要になり、ギアボックスやオイル ギャラリーに入り込む可能性があるワイヤの緩みがなくなります。多くの場合、メーカーがタングレス設計に移行する理由は、インサート自体ではなく、その単一プロセスの利点にあります。引き抜き工具は、磨耗または損傷したインサートを親ねじを損傷することなく取り出す必要がある場合に使用されます。
セルフタッピングインサートの場合、取り付けツールは通常、雌ねじに係合して制御されたトルクを加えるドライバーです。 2 つの変数が重要です。ドライバーは負荷がかかった状態でカムアウトしてはなりません。もう 1 つは取り付けトルクを監視する必要があります。取り付けトルクは、パイロット穴が仕様外であることを示す最も早くて安価な指標であるためです。取り付けトルクがシフト中に上向きにドリフトする場合は、ドリルが摩耗しています。
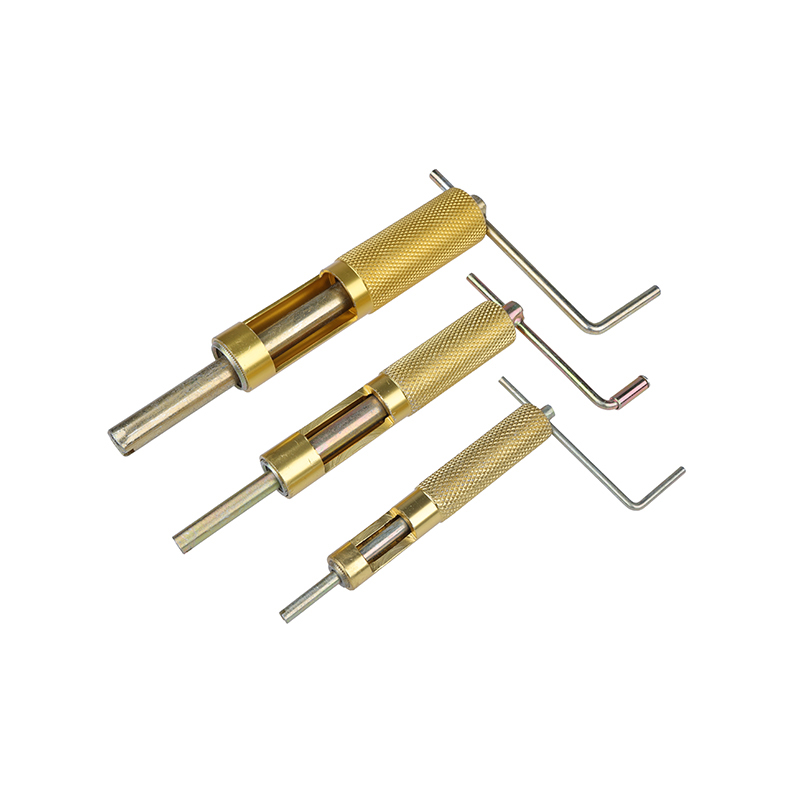 ワイヤースレッドインサート取り付けツール ワイヤースレッドインサートを事前にタップされた穴に正確にねじ込むために使用され、正しい取り付けと位置合わせが保証されます。このツールは、さまざまなサイズのワイヤスレッドに対応します。 製品を見る→
スレッドタップは同じ会話に属します。スパイラルフルートタップは止まり穴から切りくずを持ち上げるため、切りくずが残ると品質リスクが生じる場合に、より安全な選択となります。ストレートフルートタップはより堅牢であり、多くの場合、貫通穴や短い粉末状の切りくずを生成する材料に好まれます。どちらを選択するかは、切削速度の決定の前に、切りくず処理の決定です。
ラインリアリティチェックはこちらです。取り付けプロセスに両手、固定具、およびオペレータが覚えておく必要があるトルク仕様が必要な場合、プロセスはずれてしまいます。優れたインサートツールを使用すると、正しい取り付けが簡単になります。
品質、トレーサビリティ、および自動車用ねじ込みインサートのメーカーの選択
数セントのファスナーの場合、サプライヤーの監査は価格に比例せず、リスクと完全に比例します。挿入の失敗は挿入時に止まりません。ジョイントやアセンブリ、場合によっては車両も停止します。
証明書だけではなく、次元の機能から始めます。重要な寸法に関する能力調査を依頼してください。重要な寸法とは、通常、インサートの場合は外径、ピッチ直径、長さを意味し、セルフタッピングタイプの場合はスロットの形状を意味します。次に、それらの寸法がどのように、どのような頻度で、どのようなゲージで測定されるのかを尋ねます。ゲージ制御を説明できないメーカーは、ドリフトするプロセスを説明しています。
材料のトレーサビリティは 2 番目の質問です。ヒート番号、工場証明書、鋼ロットと最終バッチ間のリンクは、インサートを消耗品から安全部品に変えるものです。ステンレスグレードの場合、箱のラベルよりも実際のグレード (303、304、または 316) を示す証明書の方が重要です。
表面仕上げは 3 番目の質問ですが、最もスキップされることが多い質問です。めっきの厚さ、密着性、めっき後の水素脆化緩和の有無はすべて、高張力鋼製ファスナーに関係します。インサートの場合、主な関心事は、ねじのフィット感に影響を与える厚さの管理と、腐食寿命に影響を与えるコイルまたはスロット内の均一な被覆です。
4番目の質問は、能力と継続性です。エンジニアリングの変更、生産能力の逼迫、出荷の中断は実際に生産を停止する出来事であるため、大規模で安定した供給関係は、低い最初の見積りよりも重要です。独自の工場、独自の機械フリート、文書化された生産履歴を持つパートナーは、適切な価格のトレーダーよりも計画を立てるのが簡単です。
第五に、範囲の広さに注目してください。炭素鋼、亜鉛メッキ鋼、ステンレス鋼の同じねじファミリーに加えて、適合するタップ、ドライバー、抽出ツールを提供できるサプライヤーは、資格を得る必要があるベンダーの数を減らします。この統合によりエンジニアリング時間が節約されますが、エンジニアリング時間はほとんどのプロジェクトで最も希少なリソースです。この製品群を支える企業について詳しくは、当社の Web サイトをご覧ください。 会社概要ページ .
アプリケーションシナリオ: エンジン、トランスミッション、シャーシ、EV トレイ
同じインサートでも、装着位置に応じて動作が異なります。いくつかのシナリオはほぼすべての車両プログラムで繰り返されますが、選択ロジックが十分に異なるため、分割する価値があります。
エンジンとトランスミッションダイカストアルミニウムのハウジング、カバー、ベアリングキャップが主流です。熱サイクルは一定であり、オイルミストが存在し、ジョイントは多くの場合、再トルクなしで車両の耐用年数を生き延びなければなりません。ここでは、ロック機能付きのワイヤースレッドインサートとキーロックインサートが一般的です。 優先事項: 振動後の保持力、120 ℃ 以上での安定したクランプ荷重、およびオイルやクーラントへの暴露に耐える耐食性。 | シャシーとボディの構造混合材料の接合部、高いガルバニックリスク、道路塩にさらされる。セルフタッピングインサートはアルミニウムのサブフレームや複合構造または薄肉構造に使用されますが、3 穴インサートはタップ加工するには薄すぎるパネルに使用されます。 優先事項: 耐食性、相手側ファスナーとの電気的適合性、および大量ラインでの再現可能なパイロット穴。 |
EVバッテリートレイとハウジング多数のネジ山を備えた大型のアルミニウム構造、厳格なシール要件、および緩んだ破片に対する許容度が低い。ねじ付きインサートと変換ナットにより、単一のアルミニウム鋳物で複数のファスナー規格に対応できます。 優先事項: 切りくずやタングの破損が完全になくなること、数百箇所にわたる一貫した取り付けトルク、およびクリーンなプロセス文書化。 | 鉄道と航空宇宙高er safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. 優先事項: 文書化されたトレーサビリティ、再現可能な引き出し性能、および現場で機能する文書化された修理手順。 |
4 つのシナリオすべてで、1 つのパターンが当てはまります。インサートは単独で選択されることはありません。締結具、穴加工、取り付けツールとともに選択され、その決定は一般的なテストバーではなく実際の生産材料での引き抜きテストによって検証されます。
修理とメンテナンス: ねじ山とドレンプラグの剥がれ
すべてのインサートが新しいパーツに挿入されるわけではありません。需要の大部分は修理から来ており、修理には独自のルールがあります。最も一般的な 2 つの作業は、軟質鋳造品のネジ山の剥がれと、ドレンまたは充填ポートの損傷です。
剥がされたスレッドの場合、シーケンスは単純ですが、容赦はありません。残りの穴を測定し、指定されたオーバーサイズにドリルで穴あけし、正しい STI タップでタップし、インサートを指定の深さ (通常は表面のわずかに下) に取り付けます。測定ステップを省略すると、1 か月以内に修理が再び失敗することがよくあります。穴がすでに一度修復されている場合は、同じ場所に 2 つ目のコイルを取り付けるのは適切ではない可能性があり、キーロック インサートまたは変換ナットがより良い解決策となります。アルミニウム鋳物は最も一般的なホストであり、この文書にはアルミニウム修理作業におけるインサートの挙動に関する有益な議論があります。 アルミニウムのねじ山修復に関する技術記事 .
排水ポートと充填ポートは別の問題です。故障は通常、ネジ山が剥がれたことではなく、プラグの漏れや損傷によって発生します。修正方法は、ポートがワッシャーでシールされたストレートネジか、締め代でシールされたテーパーネジかによって異なります。ストレート プラグはガスケット面と制御されたトルクに依存するため、締めすぎるとシールが改善されるのではなく、シール面が損傷します。テーパープラグはネジの噛み合いに依存しているため、回転数が重要であり、プラグを無期限に再利用すべきではありません。シール原理を正しく行うことは材料グレードよりも重要ですが、ポートが道路からの飛沫や洗い流しを受ける場合には 316 ステンレスプラグを選択するのが賢明です。
車両や重機の作業では、通常、どちらの修理もコンポーネントを所定の位置に置いた状態で行われるため、アクセスが制限され、清潔さを維持するのが困難になります。これは、壊して取り出すためのタングがないため、修理キットにタングレスインサートを使用するための議論です。
構成カード: 手持ちのボスに合わせたインサートスタイル
2 つの設計が紙の上で同等に有効であるように見える場合、通常、タイブレーカーはボス ジオメトリです。以下の 4 つの構成は、実際の図面レビューに関する決定の大部分をカバーします。
厚いボス、柔らかい材質
STI タップ穴にワイヤースレッドを挿入します。引き抜き強度、設置範囲の小ささ、修理のしやすさのベストバランス。ジョイントに振動が発生する場合は、ロック バリアントを使用してください。
薄壁、ワンオペレーション
セルフタッピングインサート。制御されたパイロット穴に独自のねじ山を切り込むため、別のタッピング手順は必要ありません。下穴公差は重要な管理点です。
高振動、硬質材質
キーロックインサート。キーは本体を母材に機械的にロックし、糸の摩擦への依存を排除します。エンベロープが大きくなり、信頼性が高くなります。
パネルが薄すぎてタップできない
3 穴のネジ付きインサートで、ネジ、リベット、またはステーキングで固定されます。荷重がシートの厚さではなくフランジに移動するため、パネルの後ろにアクセスする必要があります。
これら 4 枚のカードを一緒に読むと、単純な意思決定ツリーが得られます。タップ穴に十分な材料があり、接合が重要な場合は、ワイヤースレッドインサートを使用してください。十分な材料がない場合、またはプロセスを 1 ステップで行う必要がある場合は、セルフタッピングインサートを使用してください。ジョイントの安全性が重要であり、振動が激しい場合は、キーロックインサートを使用してください。厚みがまったくない場合は、3 穴インサートを使用してください。変換ナットやネジ付きプラグを含むその他すべては、ネジ規格の適合やポートのシールなど、別の問題を解決します。
自動車用ねじ込みインサートのコスト、リードタイム、および調達
インサートの購入価格が決定の最大値になることはほとんどありません。重要なのは、機能するジョイントの総コストです。これには、工具、プロセス制御、スクラップ率、ライン停止のコストが含まれます。
通常、3 つのコスト要素が単価を上回ります。 1 つ目は、下穴または STI タップの品質です。安価なタップがドリフトすると規格外の穴が生じ、規格外の穴によって取り付けトルクの変動、再加工、廃棄が発生します。タップのアップグレードは、多くの場合、インサートのダウングレードよりもコストが低くなります。 2 つ目はインストール ツールです。ドライバーが両手を必要とする場合、ラインの速度が遅くなり、取り付け位置がずれる可能性が高くなります。 3つ目はパーツの多様性です。工場で在庫するインサート サイズが増えるたびに、在庫、陳腐化リスク、ピッキング エラーが増加します。同じサイズの炭素鋼、亜鉛メッキ、ステンレスのバリエーションをカバーできるサプライヤーと少数のねじサイズに統合することで、在庫の動きの遅いテールを減らすことができます。
リードタイムに関して尋ねる価値のある質問は、平均に関するものではなく、バッファに関するものです。標準的な生産リードタイムはどれくらいですか? 最小注文数量はどれくらいですか? 毎週消費されるサイズに対してどのようなバッファが存在しますか?年に 2 回注文されるサイズについて 3 日短い見積もりを提示するサプライヤーよりも、流動性の高いサイズで一貫した在庫を保持できるサプライヤーの方が価値があります。
国際的な卸売業者または販売業者と取引するバイヤーの場合、同じロジックが 1 つ上のレベルに適用されます。流通業者が製造証明書までバッチを追跡できるかどうかは、製造業者自身の記録に依存します。だからこそ、請求書を発行する主体だけでなく、部品の背後にある工場を理解することが重要です。毎月の大量の生産量にわたる一貫性、文書化された検査ルーチン、および安定した機械パークは、供給ラインを静かに保つ特性です。
自動車用ねじインサートに関するよくある質問
これらは、設計レビュー、品質会議、サプライヤーとの初期の会話で最もよく出てくる質問です。それぞれの回答は短く実用的であり、実際の図面と実際の製造プロセスを使用して作業していることを前提としています。
自動車用ねじインサートは通常どのような材質で作られていますか?亜鉛ベースのコーティングを施した炭素鋼が最も一般的で、次に 303、304、および 316 ステンレス鋼が続きます。炭素鋼は低コストでより高い硬度と強度を提供しますが、ステンレス鋼は耐食性のために選択されます。正しい答えは環境とボルトの材質によって異なります。 |
ワイヤースレッドインサートまたはセルフタッピングインサートを使用する必要がありますか?ボスがタップ穴に十分な厚さであり、ジョイントが小さな取り付け範囲で最大の引き抜き性能を必要とする場合は、ワイヤスレッドインサートを使用します。材料が柔らかく、肉厚が薄く、プロセスが 1 ステップで済む場合は、セルフタッピングインサートを使用します。どちらの場合もパイロットホールの制御が重要です。 |
セルフタッピングインサートにはどのくらいの下穴サイズが必要ですか?これは材質とサイズによって異なり、通常、小さなメートルサイズではおよそプラスまたはマイナス 0.05 mm の範囲で見積もられます。決して見積もらないでください。正確な材質と硬度についてインサートのメーカーに推奨穴をリクエストし、生産鋳造品の引き抜きトルクと取り付けトルクのチェックで確認してください。 |
自動車用ネジ付きインサートはアルミニウム エンジン ブロックでも機能しますか?はい、これは最も一般的な用途の 1 つです。アルミニウムは鋼に比べて柔らかいため、鋳造の直ねじが弱点となります。インサートは耐荷重ねじ山をスチールまたはステンレスに再配置し、より長いかみ合い長さにわたって荷重を分散させ、裸のタップ穴よりも引き抜き抵抗を大幅に高めます。 |
振動によるインサートの後退を防ぐにはどうすればよいですか?3 つのアプローチが機能します。ボルトをグリップするロッキング ワイヤ スレッド インサートを使用するか、母材に機械的にロックされるキーロック インサートを使用するか、ボルトがクランプ荷重を保持するようにジョイントの設計を修正します。トルク損失測定を伴うランダム振動試験が、選択を確認する唯一の信頼できる方法です。 |
ステンレス鋼のインサートは炭素鋼よりも弱いですか?同じサイズと状態では、オーステナイト系ステンレスの方が硬度が低く、貫通硬化ができないため、一般に単位体積あたりの引抜き性能は低くなります。実際の違いは、穴の品質や嵌合長さの影響に比べれば小さいことがよくあります。強度のためではなく、腐食のためにステンレスを選択してください。 |
自動車用ネジインサートを手で取り付けることはできますか?1 回の修理の場合は、適切なドライバーとトルク レンチがあれば可能です。生産に関しては、いいえ。手で取り付けると、深さ、アライメント、トルクにばらつきが生じ、そのばらつきがインサートの故障の原因となります。実稼働環境では、トルクが監視された制御されたドライバーを使用する必要があります。 |
インサートの最初の商品検査では何を確認すればよいですか?主直径とピッチ直径、長さ、該当する場合はスロットまたはキーの形状、コーティングの厚さ、および材料証明書を確認してください。次に、製品の鋳造品の取り付けトルクと引き抜きを確認します。寸法チェックだけでは、インサートと母材間の不一致を検出することはできません。 |
インサートはどのくらいの深さに取り付ける必要がありますか?通常は、メーカーの指示に従って、表面のわずかに下まで同じ高さにします。深さは、取り付けられたネジの位置と荷重分散の両方に影響します。浅すぎると噛み合いと抜けが減少します。深すぎると締結具に干渉したり、インサートがシール面に突き出たままになる可能性があります。 |
同じサプライヤーがインサート、タップ、取り付けツールを提供できますか?それが好ましいです。インサート、タップ、ドライバー、および引出ツールの単一ソースにより、ジョイントのパフォーマンスが低下した場合の変数の数が減り、品質調査中にインサートのサプライヤーとツールのサプライヤーが互いに指摘する状況が解消されます。 |
次に行く場所
ファミリを選択する段階にある場合、最も早い方法は、母材と硬度、ねじのサイズ、利用可能な肉厚、およびジョイントが振動や熱サイクルを受けるかどうかの 4 行でジョイントを説明することです。これら 4 つのラインから、家族は 1 人または 2 人の候補者に絞り込み、残りの作業はプロダクション キャスティングの抜き取りテストです。
調達段階にいる場合は、この記事の質問がサプライヤーのアンケートに直接反映されます。寸法能力、材料のトレーサビリティ、コーティング管理、取り付けトルクの監視、および急速に変化するサイズの在庫ポリシーについてお問い合わせください。その答えによって、長期間のプログラムをサポートできるメーカーと、発注書にのみ対応できるメーカーが分かれます。
次にこのサイトの 2 つのリソースを開いてみる価値があります。の 会社概要と工場概要 製造拠点、機械群、ねじ接続製品群の背後にある品質アプローチをカバーします。そこから、製品セクションがファミリーごとに整理されているため、同じサプライチェーンを離れることなく、ワイヤースレッドインサートからその取り付けツールに、またはセルフタッピングインサートから適合するタップに直接移動できます。
 ステンレス鋼セルフタッピングねじインサート ステンレス鋼のセルフタッピングねじインサートは、ねじ接続を強化するように設計されたファスナーです。標準のインサートとは異なり、ステンレス鋼で作られており、優れた耐久性を備えています。 製品を見る→
新しいプログラムを計画しているチームにとって、実際的な次のステップはサンプル キットです。2 つまたは 3 つの候補ファミリーのそれぞれに 1 つのサイズと、独自のキャストでテストされたマッチング ツールです。このテストには数日と少量の材料がかかり、そもそもインサートの選択を難しく感じさせる不確実性がほぼすべて取り除かれます。