


図面が機械工の作業台に置かれます。吹き出しには、小さなネジ付きオイルドレンプラグとセルフタッピングインサートのバッチを表す「303 ステンレス」と記載されています。強度がそのグレードが選択された理由ではないため、その部品が十分な強度を持つかどうかを尋ねる人はいません。この部品が選ばれたのは、スクリューマシンがシフトごとにきれいに折れる切りくずを数千個も回転させる必要があり、完成したコンポーネントが何年にもわたる湿気、道路の塩水噴霧、作業場の湿気に耐える必要があるためです。このトレードオフは、まさに 303 ステンレス鋼の材料特性が表すものです。オーステナイト系グレードは、第一に機械加工、第二に耐食性を考慮して設計されています。
詳細の前に簡単に説明すると、303 (UNS S30300、EN 1.4305、X8CrNiS18-9) は、切りくずを破壊するために意図的に 0.15 ~ 0.35 パーセントの硫黄が添加された 18/8 タイプのクロム ニッケル オーステナイト系ステンレス鋼です。熱処理によって硬化することはできず、焼きなまし状態では本質的に非磁性であり、焼きなまし引張強度は 500 ~ 700 MPa の範囲にあり、一般的な耐食性は 304 に近い値を示します。明らかに劣っているのは、耐塩化物孔食性です。これは、これを美しく機械加工するのと同じ硫化マンガン介在物が、攻撃的な環境で最初に溶解するためです。
この記事では、その短い答えの背後にある組成、機械的および物理的データ、機械加工性、腐食挙動、熱と溶接の制限、選択ロジック、および調達チェックについて説明します。この本は、教科書用ではなく、図面や発注書で材料の選択を正当化する必要があるエンジニア、バイヤー、品質スタッフ向けに書かれています。
重要なポイント: 303 ステンレス鋼は、耐塩化物孔食性と引き換えに、あらゆるステンレス鋼の中で最高の加工速度を実現する自由加工オーステナイト材種です。そのため、ねじインサート、アダプター、ドレンプラグなどのねじ加工部品で最も多く使用されています。
303 ステンレス鋼の材料特性の概要
個々の値を詳しく調べる前に、グレード全体を 1 つのビューで確認すると役立ちます。以下の表は、ほとんどの材料証明書やデータシートに記載されている見出しの 303 ステンレス鋼材料特性と、製造現場での各特性の実際的な影響をまとめたものです。
| プロパティ | 代表値 | スレッドコンポーネントにとっての意味 |
|---|---|---|
| グレードファミリー | オーステナイト系、クロムニッケル | 熱処理により硬化しません。強さは冷間加工から生まれる |
| UNS / EN 指定 | S30300 / 1.4305 | AISI 303 および X8CrNiS18-9 とほとんどの図面で互換性あり |
| 引張強さ(焼きなまし) | 500~700MPa | せん断力や圧縮力がかかるインサートやプラグに適しています |
| 0.2 パーセントの降伏強度 (焼きなまし) | 190~260MPa | 歩留まりが低いため、十分なねじ山の係合が必要になります |
| 伸び | 35 ~ 50 パーセント | 延性に優れているため、ねじ山が転がり、亀裂が生じるのではなく変形します。 |
| 硬さ(焼きなまし) | 160~200HB | 標準の超硬工具を使用して高い表面速度で加工可能 |
| 相対的な被削性 | B1112の約78パーセント | 304と比べて約1.7倍高速にカットできます。 |
| 磁気の挙動 | アニールすると基本的に非磁性になります | 冷間加工または転造後は若干の磁性が発生します。 |
| 耐塩化物孔食性 | 304 よりも低く、316 よりもはるかに低い | 海洋、化学物質、および激しい除氷への曝露を避ける |
重要なポイント: 仕様に「ステンレス」とのみ記載されている場合、303 と 304 は、店頭では同じように見えても、塩化物環境では互換性がありません。
化学組成とグレードの指定
合金 303 は、18/8 オーステナイト系の自由加工改良品です。基本的な化学的性質は基本的に 304 で、硫黄またはセレンの添加量が制御されており、腐食性能を向上させる試みではなく、大量の棒材生産の現実を反映して、炭素とリンの制限がわずかに緩和されています。
| 要素 | 範囲 | 学年内での役割 |
|---|---|---|
| カーボン(C) | 最大0.15 | 粒界に沿った炭化クロムの形成を制限するためにキャップが施されています |
| シリコン(Si) | 最大1.00 | 溶解中の脱酸素。残留レベルは機械加工性にわずかに影響します |
| マンガン(Mn) | 最大2.00 | 硫黄と結合して硫化マンガン介在物を形成し、切りくずを破壊します |
| リン(P) | 最大0.20 | 304 許容値を超える。切りくず脆性にわずかに寄与する |
| 硫黄(S) | 0.15~0.35 | 決定的な追加点。切りくずを短くする内部ノッチを作成します |
| クロム(Cr) | 17.0~19.0 | 耐食性をもたらす不動態酸化皮膜を形成します。 |
| ニッケル(Ni) | 8.0~10.0 | オーステナイト組織を安定させ、延性と靭性を提供します。 |
| モリブデン(Mo) | 最大 0.60 (オプション) | 意図的に追加されたものではありません。不在が303と316を分けるものである |
硫黄含有量はその表の中で最も重要な数値であり、最も頻繁に誤って指定される数値でもあります。硫黄含有量が 0.15 パーセントの加熱は、0.30 パーセントの加熱よりも著しく劣りますが、どちらも 303 仕様に完全に準拠しています。年間何百万もの小さなインサートを生産するねじ機械工場の場合、そのスプレッドは工具の交換、サイクル タイム、およびスクラップ率に直接反映されます。
セレンと銅のバリエーション
2 つのバリアントが図面に定期的に表示されるため、標準 303 と同一として扱うべきではありません。
- 303Se (UNS S30323) - セレンは快削添加剤として硫黄の代わりに使用されます。切りくず処理は良好で、表面仕上げも優れている場合が多いですが、被削性指数は硫黄含有 303 よりもわずかに低くなります。これを選択する主な理由は、熱間および冷間成形性が向上し、セレン介在物は硫化物より攻撃性の低いピット開始剤であるため、耐食性がわずかに優れていることです。
- 303Cu - 冷間圧造の改善またはわずかに優れた腐食性能が必要な場合に使用される銅含有バリアント。これは、ファスナーストックや冷間成形部品のワイヤーによく見られます。
- 303サルフおよびジェネリック 303 - 「303」だけでは硫黄含有量、硬度、または出荷条件を定義しないため、常に書面による化学範囲と証明書に結び付けられる商業的名称。
輸入書類を検討する際に知っておく価値のある同等グレードには、AISI 303、UNS S30300、EN 1.4305、Werkstoff 1.4305、X8CrNiS18-9、JIS SUS303、GB/T Y1Cr18Ni9 などがあります。実際には、アジア、ヨーロッパ、または北米のサプライヤーはすべて同じファミリーを見積もりますが、証明書の形式とテスト範囲が異なるため、発注書にはどの規格が適用されるかを記載する必要があります。
重要なポイント: 0.15 ~ 0.35 パーセントの硫黄が 303 マシンの性能を高めますが、その範囲内にある正確なポイントは、大量作業の場合に把握する必要がある購入変数です。
303 ステンレス鋼の機械的性質
303 の機械データは常に条件に依存するため、ほとんどの仕様エラーがここで発生します。焼き鈍し棒について引用されたデータシートは、同じグレードの冷間引抜棒について引用されたデータシートに比べて弱いように見えますが、どちらも正しいです。その理由は、303 はオーステナイト系であり、焼き入れや焼き戻しによって強化することができないためです。利用できる唯一の手段は冷間加工であり、機械加工前の棒引き加工、またはその後のねじの転造と成形のいずれかで適用されます。
| プロパティ | 焼きなまし棒 | 冷間引抜棒または圧延棒 |
|---|---|---|
| 引張強さ | 500~700MPa | 690~860MPa |
| 0.2%の降伏強度 | 190~260MPa | 450~700MPa |
| 伸び in 50 mm | 35 ~ 50 パーセント | 10~25パーセント |
| 面積の削減 | 約50パーセント | 約35パーセント |
| 硬度 | 160~200HB | 230~320HB |
| 弾性率 | 193~200GPa | 193~200GPa |
| ポアソン比 | 0.30 | 0.30 |
この表から 2 つの結果が得られます。まず、焼きなましされた 303 の降伏対引張比は低く、およそ 0.35 ~ 0.45 です。これは、材料が破断する前に著しく変形することを意味します。ねじ山インサートや変換ナットの場合、その延性は役に立ちます。ねじ山側面は、亀裂が生じるのではなく、わずかに不完全な相手ねじに適合します。第 2 に、延性が同じということは、インサート自体が破損するずっと前に柔らかい母材からねじを引き抜くことができることを意味するため、通常は母材の強度と噛み合ったねじの長さが継手を支配します。
強さだけではなく、強さとエンゲージメント
アルミニウム製ハウジングでよくある間違いは、より強力な嵌合ではなく、より強力なインサートを指定することです。 303 ステンレス インサートを、ねじ山が 4 つだけ噛み合ったダイカスト アルミニウム ボスに取り付けると、インサートのグレードに関係なく、最初にアルミニウムがせん断されます。本番環境でも通用する実践的なエンゲージメント ルールは次のとおりです。
- 鋼および鋳鉄の親の場合、係合するねじ山の呼び径の少なくとも 1.0 ~ 1.5 倍を目指してください。
- アルミニウムとマグネシウムの親の場合は、公称直径の 2.0 倍を目指すか、荷重を分散するように設計されたキーロックまたは 3 穴インサートを使用してください。
- プラスチックや複合材料の場合、荷重はねじの係合ではなく接着または成形されたインサートによって支えられ、303 の役割は雌ねじの形状に限定されます。
- 振動が存在する場合は、トルクのみに依存するのではなく、ネジロック ワイヤー インサートまたはロック パッチを指定してください。
疲労性能も同じロジックに従います。回転曲げにおける焼きなましされた 303 の耐久限界は、冷間加工された棒材の耐久限界を大幅に下回っており、ねじ継手の疲労寿命は、最初に係合するねじ山のノッチによって支配されます。機械加工後にねじ山を転造すると、根元に圧縮残留応力が残り、切削に比べて疲労寿命が大幅に向上します。これが、大量のステンレス製ファスナーのデフォルトとしてねじ山転造が依然として使用されている理由の 1 つです。
重要なポイント: 303 は熱処理できないため、約 700 MPa を超える強度要件は、冷間加工焼戻しを指定し、低い延性を受け入れることによって満たす必要があります。
303 ステンレス鋼の物理的および熱的性質
物理データは、特に温度サイクルが発生するアセンブリでは、ほとんどの設計者が予想するよりも重要です。アルミニウム ハウジング内のステンレス インサートは親金属とは異なる速度で膨張し、その結果生じるプリロードの変化によって、振動だけが原因でなく、ジョイントが緩むことがよくあります。
| プロパティ | 代表値 | デザインへの影響 |
|---|---|---|
| 密度 | 7.9g/cm3 | コンポーネントの質量は、同じ形状の炭素鋼に近い |
| 融解範囲 | 1400~1420℃ | 自動車や航空宇宙の使用温度をはるかに上回る |
| 比熱 | 約500J/kg・K | アルミに比べて熱しにくく冷めにくい |
| 100℃における熱伝導率 | 約16.2W/m・K | 熱の除去が不十分なため、加工中に切削液を流し続けます。 |
| 電気抵抗率 | 約0.72マイクロオームメーター | 導電パスには適さない材料 |
| 熱膨張、20~100℃ | 約17.3×10⁻⁶/K | アルミニウムよりも約 23 低く、高温になるとプリロードが変化します。 |
| 比透磁率 | 焼きなましで約1.02、冷間加工で最大約3 | 実際の焼き戻しに対して磁気要件を検証する |
| 弾性率 | 193~200GPa | アルミニウムよりも硬いため、荷重分散によりインサートが有利になります。 |
磁気の挙動は特筆に値します。ステンレス部品は磁石がくっつくという理由で拒否されるお客様が多くいらっしゃいます。 303 では、弱い引力は正常であり、冷間引抜き、ねじ転造、または過酷な機械加工の後に予期されます。これは、これらの操作によりオーステナイトが部分的にマルテンサイトに変化するためです。完全に焼きなましされ、応力が緩和された 303 部品は 1.02 に近い透磁率を示しますが、高度に冷間成形された部品はその数値の数倍を示すことがあります。仕様が非磁性の動作を要求する場合、その要件は原材料ではなく完成状態に対して書かれなければなりません。
熱膨張の図は、実際の現場の問題も説明します。ステンレスプラグがアルミニウムハウジングに取り付けられ、アセンブリが加熱されると、アルミニウムはより速く成長します。鋼製ハウジングを想定した値でプラグを締め付けた場合、プリロードが低下し、ジョイントが浸出する可能性があります。高温用途では、通常、グレードを切り替えるよりも、わずかに高い初期トルク、制御された圧縮を備えたシールワッシャー、または温度範囲向けに定格されたネジ山シーラントを使用することで、問題をより確実に解決できます。
重要なポイント: 完成した 303 部品にわずかな磁性があるのは正常であり、グレードが間違っていることを示すものではありません。代わりに、冷間加工条件に対して透過性要件を確認してください。
機械加工性: 売りとなる特性 303
被削性は通常、快削炭素鋼 B1112 を 100% としたときの指標として引用されます。この指数は実験室の定数ではありません。これは、妥当な工具寿命に対して達成可能な切削速度を反映する業界の慣例です。この製品は、工具の磨耗によって変更が強制される前に、特定のグレードで 1 時間あたり何個の部品が生産できるかという、すべての生産プランナーの疑問に答えます。ステンレス グレードの指標は、介在物の化学的性質、オーステナイト マトリックスの加工硬化率、工具が吸収する必要がある熱の量を決定する熱伝導率の 3 つの要素によって決まります。 303 の硫化マンガン介在物は内部応力上昇装置として機能するため、切りくずは工具の周囲に長く絡み合った鳥の巣を形成するのではなく、短いセグメントに破断します。この 1 つの動作により、表面速度が向上し、送りが重くなり、オペレーターの介入が少なくなります。以下の表では、同じ指数を使用して 303 を他の一般的なグレードと並べています。
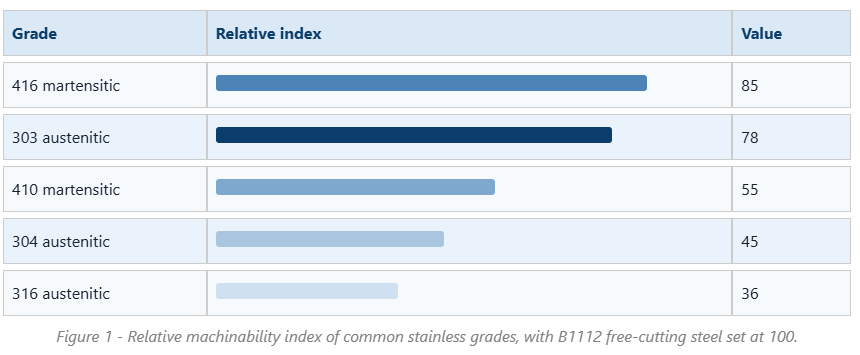
303 と 304 の間のギャップは、この記事の中で最も商業的に重要な事実です。 45 に対して 78 の指数では、303 は材料をより速く除去し、生成する切りくずが短くなり、シフトごとの工具交換がはるかに少なくなります。小さな部品を実行する多軸スクリュー加工機では、その違いが作業が利益を生むかどうかを決定することがよくあります。また、ワイヤインサートブランクからドレンプラグに至るまで、市場にあるほぼすべての小さなステンレスねじ部品が、顧客が別のことを要求しない限り、デフォルトで 303 で見積もられる理由も説明されています。
メリットは無制限ではなく、実際のペナルティが伴います。後で説明するように、硫化物介在物は耐食性を低下させます。また、硫黄は高温割れを促進するため、材料を溶接に適さなくします。表面仕上げは優れていますが、機械加工後に不動態化酸処理を行うと、拡大すると欠陥のように見える微細なピットが介在物によって残ることがあります。工具摩耗は 304 より優れていますが、炭素鋼には程遠いため、通常は強靭な基材と PVD コーティングを備えた超硬グレードが選択されます。 303 は熱伝導率が低いため、冷却水の圧力が重要です。高圧スルーツールクーラントにより、刃先が構成刃先の形成が始まる温度よりも低い温度に保たれます。
コーティング超硬を備えた焼きなまし 303 の旋削加工の一般的な開始パラメータは、表面速度約 150 ~ 200 メートル/分、送り 1 回転あたり 0.10 ~ 0.25 ミリメートルで、正確な数値は切込み深さと剛性に合わせて調整されます。ハイス鋼工具は今でも小径のタッピングや成形工具に使用されていますが、速度ははるかに低く、通常は 25 ~ 40 メートル/分です。タッピングは、303 がその評判を獲得する作業です。これは、短い切りくずが 304 で生成される糸状の切りくずよりもはるかに簡単にフルートをクリアするためで、止まり穴でのタップの破損が大幅に減少します。
もう 1 つの実践的なポイントは一貫性です。硫黄範囲が広いため、準拠 303 の 2 つの熱は異なる挙動を示す可能性があります。大量のジョブを実行する工場は、サイクルタイムと工具寿命が重要である場合、自由加工追加を範囲の上半分に保持するように工場または部品メーカーに依頼する必要があります。表面仕上げや成形性がより重要な場合は、硫黄分が少ないか、セレンを含むバリアントの方が有利です。
最後に、機械加工性は速度だけではありません。スクラップ、バリ取り、検査のコストもかかります。快削グレードでは、バリが小さく、部品の寸法が安定し、ねじゲージの予測がより正確になるため、最終検査で不合格となる部品の数が減少します。複数のねじ山、交差穴、およびシール面を備えた部品では、これらの二次的な節約がサイクル タイムの節約を超える可能性があります。
チャートの指数は特定の一連の基準条件、通常は超硬工具を使用した一点旋削と固定工具寿命基準を想定していることを覚えておく価値があります。操作を変えると順位が若干変わります。たとえば、穴あけ加工は旋削加工よりも切りくず排出の影響を受けやすいため、深穴加工やタップ加工では、指数だけが示すよりも 304 に対する 303 の相対的な利点がさらに大きくなります。
重要なポイント: 303 は、その被削性指数が約 78 であるため存在しており、腐食を理由に 304 または 316 に切り替える決定には、サイクル タイムが 40 パーセント以上増加することを考慮する必要があります。
303ステンレス鋼の耐食性
清潔な田舎や屋内の雰囲気では、303 は 304 に近い性能を発揮し、何年も明るい表面を維持します。淡水、中性洗剤、塩化物を多く含まない多くの食品と接触する環境、および時折湿気を伴うほとんどの自動車のボンネット内の条件はすべて許容されます。問題は、塩化物が意味のある濃度で存在するときに始まります。
仕組みは簡単です。硫化マンガンの介在物は、不動態酸化クロム皮膜を遮断します。塩化物イオンの存在下では、これらの内包物が優先的に溶解し、局所的な化学反応が酸性になり酸素不足になる微小な隙間が生じます。ピットが発生すると、ピットの内部が陽極となり、周囲の表面が大きな陰極として機能するため、ピットは広がります。 303 部品が内陸のプラントでは 2 年間は汚れがなかったように見えても、同じ部品が海岸近くに設置されたり、除氷塩にさらされたりすると、数か月以内に孔食が発生するのはこのためです。
耐孔食性は、クロム、モリブデン、窒素の含有量から計算される耐孔食性相当数を使用して比較されることがよくあります。 303 には意図的なモリブデンや窒素が存在しないため、値は 17 ~ 19 の範囲に収まります。これは 304 と同様ですが、開始部位の密度がはるかに高くなります。グレード 316 にはモリブデンが添加され、おおよそ 24 ~ 26 に達します。そのため、海洋および化学サービスではデフォルトのままです。
| 因子 | 303 | 304 | 316 |
|---|---|---|---|
| 耐孔食性相当 | 17~19時くらい | 18~19時くらい | 24~26時くらい |
| ピット開始地点 | 高、硫化物介在物による | 低い | 非常に低い |
| 相対的な被削性 | 約78 | 約45 | 約36 |
| 海洋または沿岸の暴露 | 推奨されません | 限定 | おすすめ |
| 溶接性 | 熱割れの危険性が低い | 良い | 良い |
| 一般的なねじ部品の使用 | インサート、アダプター、ドレンプラグ | 一般的なファスナーとインサート | 海洋およびプロセス継手 |
知っておく価値のある軽減策が 1 つあります。機械加工後にクエン酸または硝酸で不動態化すると、遊離鉄と表面の汚染が除去され、最も外側の介在物が除去されるため、303 の性能がわずかに向上します。バルクの化学的性質は変化せず、塩化物が豊富な環境で使用される部品を救うことはできません。電解研磨は、薄い表面層を完全に除去することでさらに一歩進んでおり、外観と耐初期性が向上しますが、やはり効果は皮膚に限定されます。
ドレンプラグやその他のシールコンポーネントの場合、環境は通常、見た目よりも攻撃的ではありません。エンジン オイル、トランスミッション液、冷却液には通常、塩化物が含まれておらず、プラグの内部にはスプラッシュ ゾーンではなくサンプが見えます。そのため、303/304/316 ステンレス オイル プラグは一般にファミリーとして提供され、購入者が最も高価なオプションをデフォルトで選択するのではなく、露出に合わせてグレードを調整できるようになります。
賢明な選択ルールは、部品が大量に加工され、環境が良好な場合は 303 を使用し、ある程度の塩化物への曝露と中程度の腐食の可能性がある場合は 304 に切り替え、部品が塩分、海気、またはプロセス化学物質にさらされる場合は 316 に移行することです。逆に、屋内の乾燥用途に 316 を選択すると、測定可能なメリットがなくコストが追加されます。
重要なポイント: 303 は、屋内、油分が多く、やや湿気の多い環境での使用には適していますが、硫化物含有物で孔食が発生する沿岸、海洋、または塩化物が豊富な環境では決して指定しないでください。
耐熱性、熱処理および溶接挙動
一般にデータシートには、303 は断続的に約 760 °C まで、および連続使用では約 870 °C までの温度にさらされた場合に酸化に耐えると記載されています。これらの図は、構造的適合性ではなく、酸化スケールの形成を示しています。硫化物は脆化を促進し、粒界での攻撃を促進する可能性があるため、この材種を機械加工可能にする硫黄の添加も、この材種が高温での使用に適さない理由です。
熱処理に関する重要な事実
- 303は熱処理で硬化することができません。硬度要件は、焼き入れや時効ではなく、冷間加工によって満たされる必要があります。
- 焼きなましは、約1010~1120℃の範囲で行われ、その後急冷されます。その目的は、強度を高めることではなく、冷間加工された材料を軟化させ、延性を回復することです。
- 機械加工部品の応力除去は通常、約 350 ~ 400 °C で実行されます。この範囲は、炭化クロムが粒界で形成される鋭敏化ウィンドウを下回るように意図的に選択されます。
- 炭化クロムの析出により周囲のマトリックスからクロムが除去され、腐食しやすい帯が残るため、約 425 ~ 815 °C の温度に長時間さらされることは避けてください。
溶接が弱点
303は一般に溶接には不向きとされています。硫黄は凝固温度範囲を低下させ、溶接ビードの高温割れを促進し、また気孔率も増加させます。設計で溶接が必要な場合、通常のアプローチは、コンポーネントを 304 または 316、または低硫黄フィラーと塩基の組み合わせに切り替えることです。 303 部品を真に接合する必要がある場合、溶接は 308L フィラーを使用した低入熱プロセスに限定し、その後完全焼鈍と酸洗を行う必要がありますが、それでも溶接部と熱影響部の耐食性は母材よりも劣ります。
冷間成形とかじり
303 の冷間加工は可能ですが、制限されています。他のオーステナイト材種と同様に加工硬化率が高いため、深絞り加工や重冷間圧造などの過酷な成形加工は、通常、硫黄含有 303 ではなく 303Se または 304 で行われます。対照的に、ねじ転造は 303 に適しており、インサートや小型ファスナーに高強度ねじを製造する標準的な方法です。
かじりも、計画する価値のあるもう 1 つのオーステナイト特性です。同様の硬度の 2 つのステンレス表面が圧力下でこすれると、局所的に冷間圧着して裂ける可能性があり、そのためステンレス ナットがステンレス ボルトに焼き付くことがあります。ねじ付きアセンブリでは、これは、異なるグレードの使用、モリブデンベースの焼き付き防止剤の適用、トルクの制御、または繰り返しの分解に依存しないロッキングインサートの設計の指定によって制御されます。
重要なポイント: 303 を機械加工専用の材料として扱います。接合部を溶接する必要がある場合、または約 400 °C を超える温度が継続する場合は、代わりに 304 または 316 を指定してください。
303 vs 304 vs 316: 習慣ではなく特性で選ぶ
材種の選択は、加工コスト、腐食要求、強度または延性の要件という、異なる方向に影響を与える 3 つの変数間のバランスをとることです。以下の 2 列の比較は、303 決定によって最も頻繁に影響を受ける 2 つのコンポーネント ファミリの選択ロジックを示しています。
ネジ付きインサートとアダプター
| プラグ、継手およびシール部品
|
よくある誤解の 1 つは、316 に上げることが常により安全な選択であるということです。実際には、組み立て中にかじり、何度か再トルクを加えられる 316 コンポーネントは、適切なシールを備えた正しくトルクを与えられた 303 部品よりも信頼性が低くなる可能性があります。材料グレードはシステム内の変数の 1 つであり、ねじの形状、公差クラス、表面仕上げ、潤滑、組立トルクも含まれます。
コストの次元は実際のものであり、定量化する価値があります。 303 の場合は 78 であるのに対し、インデックスでは約 36 の 316 の機械が使用されるため、同じ部品の加工時間は 2 倍以上になる可能性があり、材料自体も高価になります。大量の小型部品の場合、単価が 3 倍になる可能性があります。サービス環境が真に 316 を要求している場合、それはお金が有効に使われているということです。そうでない場合は、単にマージンが失われただけです。
重要なポイント: 実際の露出と実際の加工量から材種を選択し、選択を再現できるように図面に材種と質質の両方を書き込みます。
アプリケーション: スレッドコンポーネントで 303 プロパティが役立つ場合
上で説明した特性は、特定のクラスのコンポーネント、つまり小型、ネジ山付き、大量生産され、塩化物にさらされずに錆びにくいことが期待されるコンポーネントに正確にマッピングされます。そのスペースを占めるのは 4 つの製品ファミリーです。
セルフタッピングねじインサート
セルフタッピングインサートは、アルミニウム、マグネシウム、またはプラスチックのドリル穴または中抜き穴に独自のねじ山を切り込みます。切削スロットでは、取り付け時にきれいな切りくずを排出する必要があり、外ねじは欠けることなく切断できるほど十分な強度が必要です。焼きなましまたは軽度の冷間加工状態の 303 は、これらのニーズのバランスを適切に満たしており、より強力またはより耐食性の高いオプションが必要な場合は、同じ形状の 304 または 316 が利用可能です。
取り付けの品質は、インサートだけでなく穴にも大きく左右されます。わずかに大きい穴をあけるとインサートが回転しますが、小さい穴をあけると取り付けトルクが上昇し、駆動キーがせん断される可能性があります。パイロット穴の公差バンドは通常、インサートの製造元によって提供され、勧告ではなく必須として扱う必要があります。
3穴ねじ込みインサート
3 穴インサートは、3 つのキーをかみ合わせる専用ツールを使用して取り付けられ、所定の位置にロックされます。これらは、単純なヘリカルインサートよりも回転に対する耐性がはるかに優れており、振動や繰り返しの分解が予想される場合に一般的に選択されます。通常、材料の選択はコストと機械加工性を考慮して 303 ですが、腐食の要求が高い場合には 304 または 316 を使用できます。
負荷がかかったねじ山は内部にあり、母材によって保護されているため、インサートによって見られる腐食環境は主にアセンブリ内部の環境であり、多くの場合無害です。これが、同じグレードでは露出した海洋甲板の取り付け部分ではすぐに故障してしまうにもかかわらず、303 がエンジン、ギアボックス、機械フレームで完璧に優れた性能を発揮する理由の 1 つです。
キーロックインサートと変換ナット
キーロックインサートは、母材に押し込まれた外部キーを使用して、インサートを機械的にロックします。変換ナットは雄雌ネジアダプタとも呼ばれ、コンポーネントをメートルネジとインチネジの間、または異なるネジピッチの間で切り替えることができます。どちらも、高速加工後のねじ山形状に厳しい公差を保持する 303 の能力の恩恵を受けており、通常、どちらも炭素鋼 303、304、または 316 で供給されるため、購入者は用途に合わせてグレードを合わせることができます。
オイルプラグとネジプラグ
ドレン プラグとシーリング プラグは、単純な形状、厳しいねじ公差、高い年間生産量など、古典的なねじ機械部品です。内部環境は通常、オイルまたは冷却液ですが、外部環境はエンジン ベイ、機械ベース、屋外エンクロージャなどです。屋内機器には 303 を選択し、屋外の海洋機器には 316 を選択するのが標準的でコスト効率の高い分割です。
最後のアプリケーション ノートは、異種金属接触に関するものです。ステンレスインサートがアルミニウムハウジングに取り付けられると、接合部がガルバニックカップルを形成し、電解液の存在下ではアルミニウムが陽極になります。これは乾燥した屋内機器では問題になることはほとんどありませんが、湿った環境や塩分の多い環境では、インサート周囲の母材金属の腐食が促進されます。保護コーティング、シーラント、または母材の変更が通常の修正措置です。
重要なポイント: インサートの雌ねじは通常、穏やかな環境にさらされるため、アセンブリ自体が塩化物にさらされない限り、303 は依然として大量生産インサートの標準的な選択肢です。
メンテナンスと稼働中の実践
材料を選択すると、コンポーネントがスタートラインに配置されます。メンテナンスの実施により、耐用年数全体にわたってどのように機能するかが決まります。ステンレスねじ付きコンポーネントは、予測可能な少数の理由で故障しますが、そのほとんどは予防可能です。
- オーバートルク。 焼きなましされた 303 の降伏強度は約 190 ~ 260 MPa であるため、スチール製ファスナー テーブルからコピーしたトルク値によってねじ山が伸びたり、ねじ山が剥がれたりする可能性があります。特定のインサートまたはプラグに関して公開されているトルク データを常に使用し、ドライバーを定期的に再校正してください。
- かじりつく。 圧力がかかるとステンレスとステンレスの接触が焼き付く可能性があります。焼き付き防止剤、異なる嵌合グレード、または潤滑された取り付け手順により、ほとんどのリスクが排除されます。
- 関与が不十分です。 完全にかみ合うまで 2 山足りないプラグでは、グレードに関係なく漏れが発生します。現場での故障後ではなく、最初の製品検査中にかみ合いの深さを検証します。
- 塩化物攻撃。 303 部品のピットは、部品に欠陥があるということではなく、環境に対してグレードが間違っていることを示しています。 316 と交換するか、保護バリアを追加してください。
- 親のガルバニック腐食。 アルミニウムハウジングのステンレスインサートの周囲に白または灰色の腐食生成物がないか探します。これは、アルミニウムが消耗していることを示しています。
検査方法は故障モードと一致している必要があります。目視検査により、孔食、腐食汚れ、ねじ山の損傷が見つかります。ねじゲージは、取り付け後の寸法のずれを捕らえます。重要なジョイントの場合、最初の熱サイクル後のトルク チェックは、予圧が失われたかどうかが明らかになるため、組み立て時のトルク チェックよりも有益です。ハンドヘルド蛍光 X 線分析装置を使用した定期的な化学検証により、入荷する材料が本物の 303 であり、混合在庫でよくある問題である代替グレードではないことが確認されます。
ストレージも見た目以上に重要です。湿気の多い倉庫内の開いた木製の箱に保管されているステンレス部品は、表面が汚染され、構造的なものではなく外観上の錆びが発生する可能性がありますが、それでも顧客からの苦情の原因となります。部品を揮発性腐食防止剤を使用した密封パッケージに保管し、清潔な手袋で取り扱うことで、これらの紛争のほとんどを回避できます。
重要なポイント: 現場で発生する 303 コンポーネントの故障のほとんどは、材料そのものではなく、トルク、噛み合い、または環境に原因があるため、メンテナンス手順は等級コールアウトと同じ注意を払う必要があります。
303 ステンレス鋼コンポーネントの調達: 指定する内容
303 には許容される化学的範囲が広く、いくつかの質質があるため、発注書には品質リスクのほとんどが伴います。有能なメーカーまたはサプライヤーは、次のすべての点にためらうことなく答えることができるはずです。
| 指定する項目 | なぜそれが重要なのか |
|---|---|
| グレードと規格 | UNS S30300 または EN 1.4305、「ステンレス」ではなく明示的に記載されています |
| 硫黄範囲 | 加工の一貫性と間接的にピッチング挙動を決定します |
| 納品状態 | 焼きなましまたは冷間引抜き。強度と延性に大きく影響します |
| 硬度 range | 受入検査時の簡単な確認ポイント |
| 材質証明書 | EN 10204 3.1、完成したバッチまでの熱数トレーサビリティ付き |
| ねじ公差クラス | 6H、6g、または顧客固有。ゴーゲージとノーゴーゲージで検証 |
| 表面処理 | 定義されたテストによる不動態化、メッキまたはドライフィルム潤滑 |
| サンプリング計画 | ロットごとに何個の部品を検査するか、またどの基準に基づいて検査するかを定義します |
| 包装 | 汚染、湿気による損傷、輸送中の損傷を防ぎます |
設置ツールも管理するメーカーと協力することで、一連の問題が解決されます。インサートと駆動工具が一緒に設計されると、取り付けトルク、キーのかみ合い、穴の公差が一貫し、穴がなけたという現場での苦情が大幅に減少します。これは、ねじ自体と同様に駆動機能が重要であるセルフタッピングおよび 3 穴インサートの場合に特に重要です。
大量購入者は、初回品目の承認だけでなく、ロット間の再現性についても質問する必要があります。硫黄含有量が制御された安定したミルソースからの 303 の一貫した熱により、工場は切断パラメータを固定し、それを何年も維持することができます。ミルソースが変わると、証明書が同じに見えても加工動作が変化する可能性があり、最初の兆候は通常、工具の摩耗の増加またはねじゲージの不良品の増加です。
最後に、約束ではなく能力を検証します。実際の生産設備、検査プロセス、生のバーから梱包されたカートンまでのトレーサビリティ チェーンについて問い合わせてください。ヒート番号から完成部品までの文書化されたルートを示すことができるサプライヤーは、証明書フォルダーのみを示すことができるサプライヤーよりも管理がはるかに簡単です。
重要なポイント: 注文書にグレード、硫黄範囲、質質、証明書の種類を指定します。これら 4 つの項目がなければ、2 つのサプライヤーは両方とも「303」を納入すると主張しながら、動作が異なる部品を納入する可能性があります。
よくある質問
303 ステンレス鋼の材料の最も重要な特性は何ですか?特徴的な特性は、切りくず破壊に対する硫黄含有量が 0.15 ~ 0.35 パーセント、B1112 に対する被削性指数が約 78、焼鈍引張強度が 500 ~ 700 MPa、0.2 パーセントの耐力が 190 ~ 260 MPa、伸びが 35 ~ 50 パーセント、硬度が 160 ~ 200 HB です。焼きなまし状態では本質的に非磁性の挙動を示します。耐食性は、著しく低い耐塩化物孔食性を除いて 304 に匹敵します。 |
303 ステンレス鋼は磁性を持ちますか?アニールされた 303 は本質的に非磁性であり、比透磁率は 1.02 に近いです。冷間引抜き、ねじ転造、および重機械加工により、オーステナイトが部分的にマルテンサイトに変化するため、完成した部品の透磁率は最大約 3 の弱磁性になる可能性があります。機械加工された 303 コンポーネントに磁石がわずかに付着するのは正常であり、間違ったグレードが供給されたことを意味するものではありません。 |
303 ステンレス鋼は熱処理によって硬化できますか?いいえ。これはオーステナイト材であり、焼き入れや焼き戻しには反応しません。強度を上げる唯一の方法は冷間加工であり、延性を犠牲にして引張強度をおよそ 690 ~ 860 MPa まで高めることができます。焼きなましは、冷間加工された材料を軟化させ、延性を回復するためにのみ使用されます。 |
なぜ 303 は 304 よりも加工が容易ですか?硫黄の添加により、マトリックス全体に硫化マンガン介在物が形成されます。これらの介在物は内部ノッチとして機能し、チップが長いひもを形成するのではなく、短いセグメントに破壊されます。短い切りくずが切削ゾーンを通過し、構成刃先が減少し、切削抵抗が低下し、より高い表面速度が可能になります。そのため、303 加工機は 304 の約 1.7 倍の速度で加工できます。 |
303ステンレス鋼は溶接できますか?一般的には推奨されません。硫黄は溶接ビードの高温割れや気孔を促進し、熱影響部の耐食性を失います。溶接が避けられない場合は、308L フィラーを使用した低入熱プロセスを使用し、完全な焼きなましと酸洗いを計画するか、コンポーネントを 304 または 316 に切り替えます。 |
303 は海洋または沿岸環境に適していますか?いいえ、塩化物にさらされると、硫化物含有物で始まる孔食が発生します。一般的な腐食性能は 304 に近いですが、ピット発生部位の密度ははるかに高いため、303 は屋内、油分が多い、またはわずかに湿気の多い用途に使用する必要があります。グレード 316 は、海洋および化学環境に適した選択肢です。 |
303と303Seの違いは何ですか?どちらも快削材ですが、303Seは硫黄の代わりにセレンを使用しています。セレンは、より良い表面仕上げと改善された熱間および冷間成形性により同様の切りくず処理を提供し、その含有物は攻撃性がわずかに低いピット開始剤です。硫黄含有 303 は一般に、より高い被削性指数とより低いコストを提供するため、引き続きネジ加工部品のデフォルトとなっています。 |
303 インサートにはどのくらいのねじのかみ合いが必要ですか?実際の開始基準は、鋼および鋳鉄では係合ねじの呼び径の 1.0 ~ 1.5 倍、アルミニウムまたはマグネシウムでは呼び径の約 2.0 倍です。振動が存在する場合は、単にかみ合いを増やすのではなく、ロッキング インサートの設計を使用してください。これは、疲労寿命が最初にかみ合ったねじ山のノッチによって左右されるためです。 |
購入者は、到着する 303 コンポーネントをどのように確認する必要がありますか?EN 10204 3.1 証明書をヒートナンバーと照合し、硬度を確認し、ゴーゲージとノーゴーゲージでねじを測定し、グレードの代替が危険な場合はハンドヘルド分析装置で化学的性質をスポットチェックします。たとえ証明書が準拠していても、硫黄分が少ないと熱により加工方法が異なるため、硫黄分が指定範囲内にあることを確認してください。 |
303 ステンレス鋼の価格は 304 ステンレス鋼よりも高くなりますか?通常、1 キログラムあたりの材料コストは同等かわずかに高くなりますが、加工時間が大幅に短縮されるため、納入される部品コストは多くの場合安くなります。大量のねじ加工では、通常、サイクルタイムと工具寿命の差が原材料の価格を上回るため、腐食環境が許せばどこでも 303 が経済的な選択肢であり続けます。 |
重要なポイント: 303 ステンレス鋼の材料特性は、機械加工と軽度の使用での腐食に対して最適化されており、選択に関するすべての質問はこれら 2 つの優先事項に帰着します。
このサイトの関連ページ
以下の 2 ページでは、この記事で説明した材料および製品ファミリについて説明します。これは、ねじ付きコンポーネントを指定する場合の自然な次のステップです。
| ページ | 何が見つかるか |
|---|---|
| ステンレス鋼製ねじ込みインサート | タイプ、材質、設置方法を 1 つの概要にまとめて記載 |
| 303、304、および 316 ステンレス鋼の留め具 | ファスナーとステンレス加工品のグレード比較 |
一般的に読むのではなく、特定の部品の材料オプションを比較する場合は、図面、使用環境、年間数量をご持参ください。これら 3 つの項目は、データシートの比較よりも早くグレードと質を決定します。
重要なポイント: グレードを環境とボリュームに合わせてから、図面と注文書で選択を確定し、その決定が次の注文にも反映されるようにします。


